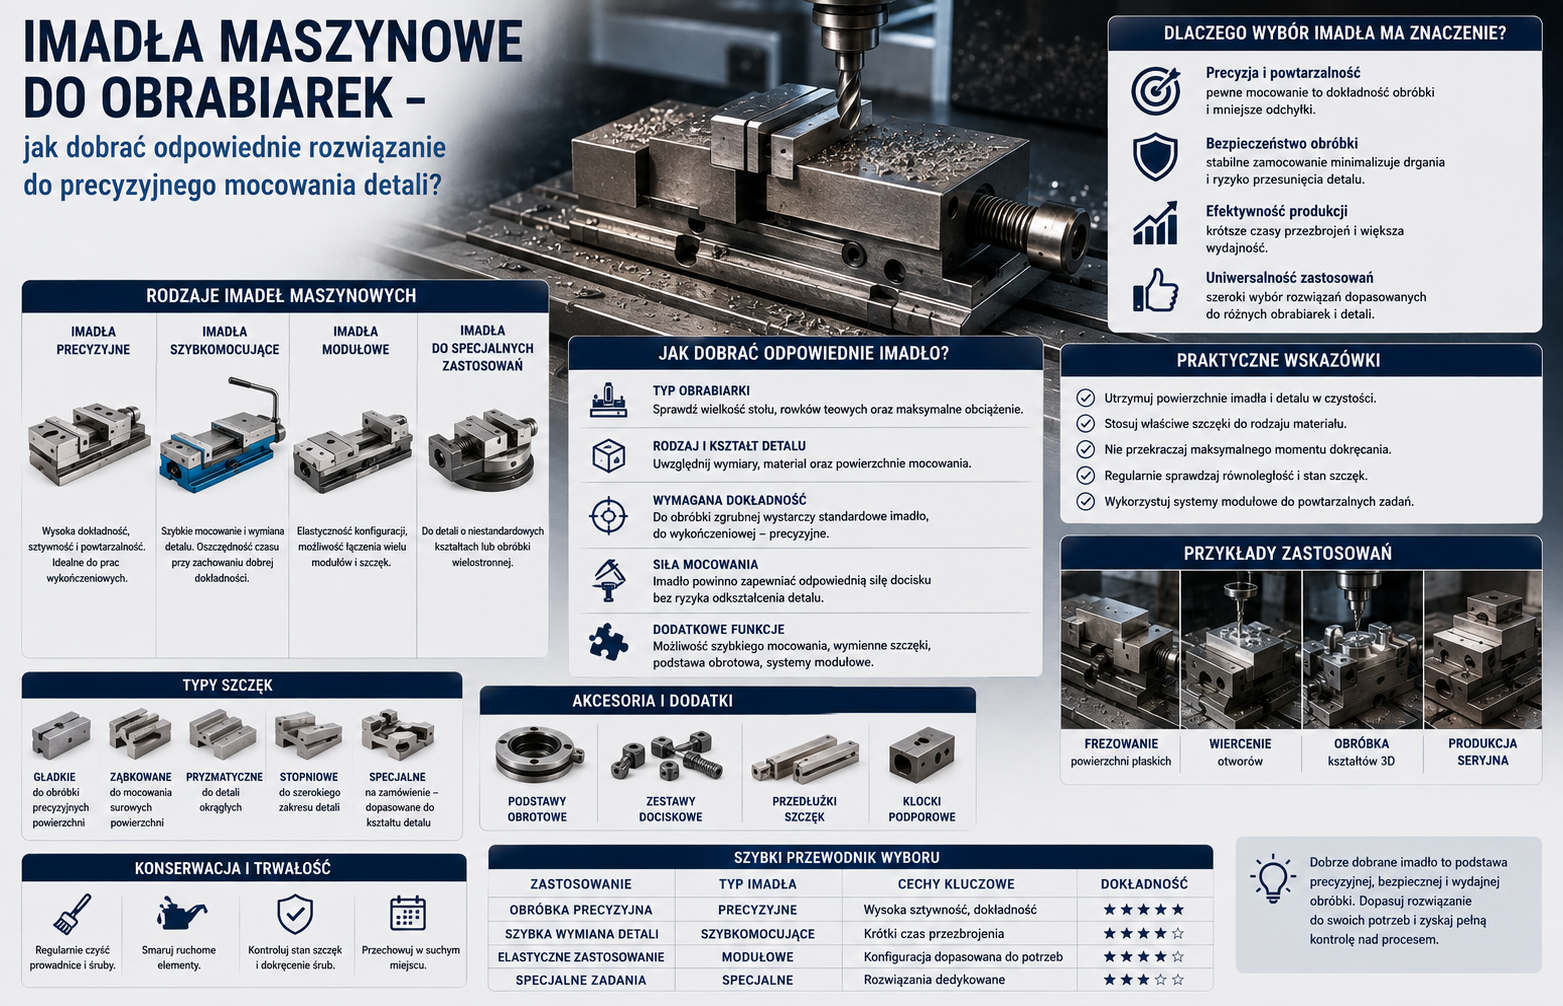
Precyzyjna obróbka zaczyna się nie od wyboru frezu czy parametrów skrawania, lecz od stabilnego, powtarzalnego i bezpiecznego zamocowania detalu. Nawet najlepsza obrabiarka nie zapewni wymaganej dokładności, jeżeli przedmiot będzie się przesuwał, unosił nad bazą albo odkształcał pod wpływem siły zacisku.
W tym poradniku wyjaśniamy, czym są imadła maszynowe, jakie występują w nich mechanizmy zacisku oraz jak dopasować imadło do obrabiarki, materiału, geometrii części i rodzaju produkcji. Dowiesz się również, jak ocenić wymaganą siłę mocowania, dokładność, powtarzalność i opłacalność konkretnego rozwiązania.
Czym jest imadło maszynowe?
Imadło maszynowe to przyrząd służący do pozycjonowania i unieruchamiania przedmiotów obrabianych na obrabiarce. Najczęściej składa się z korpusu, szczęki stałej, szczęki ruchomej, prowadnic, mechanizmu zaciskowego oraz powierzchni umożliwiających zamocowanie na stole maszyny lub systemie bazującym.
W przeciwieństwie do imadła warsztatowego imadło maszynowe powinno zapewniać:
- kontrolowaną siłę zacisku,
- wysoką sztywność,
- powtarzalne pozycjonowanie detalu,
- odpowiednią równoległość i prostopadłość powierzchni bazowych,
- odporność na drgania, chłodziwo i wióry,
- możliwość precyzyjnego ustawienia względem osi obrabiarki,
- bezpieczne przenoszenie sił i momentów powstających podczas skrawania.
Imadła maszynowe stosuje się między innymi na frezarkach konwencjonalnych, centrach obróbkowych CNC, wiertarkach, szlifierkach, maszynach 5-osiowych oraz stanowiskach montażowych i pomiarowych.
Granice zastosowania imadeł maszynowych
Imadło nie zawsze jest najlepszą metodą mocowania. Przy bardzo dużych, cienkościennych, nieregularnych lub wielokrotnie obrabianych detalach korzystniejsze mogą być:
- uchwyty specjalne,
- płyty mocujące,
- łapy dociskowe,
- uchwyty podciśnieniowe,
- stoły magnetyczne,
- uchwyty tokarskie,
- trzpienie rozprężne,
- systemy paletowe,
- przyrządy hydrauliczne projektowane pod konkretną część.
Imadło jest szczególnie efektywne wtedy, gdy detal ma dostępne powierzchnie bazowe, można go podeprzeć bez odkształcenia, a obszar zacisku nie koliduje z narzędziem.
Najważniejsze rodzaje imadeł maszynowych
Podział imadeł może uwzględniać konstrukcję, sposób napędu, liczbę mocowanych detali i przeznaczenie technologiczne. Poszczególne kategorie mogą się wzajemnie przenikać — na przykład imadło samocentrujące może mieć napęd ręczny, hydrauliczny albo pneumatyczny.
Imadła mechaniczne śrubowe
W imadle mechanicznym siła jest wywierana za pomocą śruby napędzanej korbą, kluczem lub pokrętłem. To jedno z najbardziej uniwersalnych rozwiązań, wykorzystywane zarówno na frezarkach konwencjonalnych, jak i centrach CNC.
Zalety:
- prosta i trwała konstrukcja,
- brak potrzeby doprowadzania medium roboczego,
- łatwa obsługa,
- relatywnie niski koszt zakupu,
- szeroki wybór szczęk i akcesoriów.
Ograniczenia:
- siła zacisku zależy od momentu przyłożonego przez operatora,
- trudniej utrzymać jednakową siłę w kolejnych cyklach,
- ręczna obsługa wydłuża przezbrojenie,
- nadmierny moment może odkształcić detal lub uszkodzić mechanizm.
Imadła śrubowe dobrze sprawdzają się w produkcji jednostkowej, narzędziowniach, warsztatach utrzymania ruchu oraz przy częstych zmianach asortymentu.
Imadła mechaniczne ze wzmacniaczem siły
Mechanizm może wykorzystywać przekładnię, układ klinowy lub inny system zwiększający siłę zacisku. Pozwala to uzyskać wysoką i bardziej przewidywalną siłę przy ograniczonym momencie na kluczu.
Takie rozwiązanie jest przydatne podczas cięższego frezowania, ale wymaga przestrzegania wartości momentu zalecanej przez producenta. Przełożenia nie można wiarygodnie oszacować wyłącznie na podstawie średnicy śruby.
Imadła hydrauliczne
Imadła hydrauliczne wykorzystują ciśnienie cieczy do wytworzenia siły mocowania. Mogą być zasilane ręczną pompką, agregatem hydraulicznym albo układem zintegrowanym z obrabiarką.
Ich główne zalety to:
- wysoka i kontrolowana siła zacisku,
- dobra powtarzalność między cyklami,
- możliwość automatyzacji,
- skrócenie czasu mocowania,
- możliwość jednoczesnego sterowania kilkoma punktami zacisku.
Do ograniczeń należą wyższy koszt, konieczność kontroli szczelności oraz potrzeba utrzymania właściwego ciśnienia. W produkcji seryjnej korzyści czasowe często rekompensują większą cenę zakupu.
Imadła pneumatyczne
W imadłach pneumatycznych siłę zacisku wytwarza sprężone powietrze. Zapewniają one szybkie otwieranie i zamykanie, dlatego są wykorzystywane w zautomatyzowanych stanowiskach oraz przy krótkich cyklach obróbkowych.
Układ pneumatyczny zwykle osiąga mniejsze siły niż porównywalny układ hydrauliczny, chyba że zastosowano wzmacniacz ciśnienia lub większy siłownik. Wymaga także stabilnego, przygotowanego źródła sprężonego powietrza.
Imadła precyzyjne
Imadła precyzyjne są przeznaczone do operacji wymagających małych odchyłek ustawienia, na przykład szlifowania, obróbki narzędziowej, elektrodrążenia lub frezowania dokładnego.
Charakteryzują je:
- dokładnie wykonane powierzchnie bazowe,
- małe odchyłki równoległości i prostopadłości,
- stabilny korpus,
- precyzyjne prowadzenie szczęki,
- możliwość kontroli ustawienia czujnikiem.
Sama nazwa „precyzyjne” nie określa jednak konkretnej klasy dokładności. Zawsze należy sprawdzić wartości deklarowane dla danego modelu.
Imadła samocentrujące
W imadle samocentrującym obie szczęki przesuwają się symetrycznie względem stałej osi. Środek detalu pozostaje więc w tym samym położeniu mimo zmiany jego szerokości.
Rozwiązanie to jest szczególnie korzystne:
- na centrach 5-osiowych,
- przy obróbce kilku wariantów wymiarowych,
- podczas programowania względem osi detalu,
- gdy obrabiane są elementy okrągłe lub symetryczne,
- w systemach zrobotyzowanego załadunku.
Należy jednak zweryfikować błąd centrowania. Powtarzalność zamknięcia szczęk i dokładność wyznaczenia rzeczywistego środka nie są tym samym parametrem.
Imadła stałobazowe
W tej konstrukcji nieruchoma szczęka tworzy stałą bazę, a szczęka ruchoma dociska detal do niej. Jest to rozwiązanie łatwe do ustawienia i kontroli, szczególnie gdy układ współrzędnych programu odnosi się do jednej powierzchni bocznej przedmiotu.
Imadła stałobazowe są powszechnie wykorzystywane w obróbce pryzmatycznych korpusów, płytek, bloków i półfabrykatów ciętych.
Imadła wielostanowiskowe
Imadła wielostanowiskowe umożliwiają zamocowanie kilku przedmiotów podczas jednego cyklu. Mogą mieć wspólne szczęki, oddzielne strefy mocowania albo modułową konstrukcję montowaną na płycie.
Ich zastosowanie zwiększa wykorzystanie przestrzeni roboczej i ogranicza liczbę otwarć drzwi maszyny. Trzeba jednak kontrolować:
- rozkład sił między detalami,
- tolerancje wymiarowe półfabrykatów,
- dostęp narzędzia,
- możliwość odprowadzania wiórów,
- zachowanie baz po każdej wymianie części.
Imadła 5-osiowe i niskoprofilowe
Imadła przeznaczone do obróbki 5-osiowej mają zazwyczaj kompaktowy korpus, wysokie szczęki albo podwyższoną pozycję detalu. Ich zadaniem jest zapewnienie dostępu narzędzia do możliwie wielu powierzchni przy ograniczeniu ryzyka kolizji wrzeciona, oprawki i stołu obrotowego.
Często wykorzystują niewielką powierzchnię mocowania, szczęki wgryzające się w przygotowany naddatek lub specjalny występ technologiczny. Im mniejsza głębokość chwytu, tym ważniejsze stają się kontrola siły, geometria szczęk i kierunek działania obciążeń skrawających.
Imadła uchylne, obrotowe i krzyżowe
Imadła uchylne i obrotowe ułatwiają ustawianie detalu pod kątem. Są przydatne na obrabiarkach konwencjonalnych, wiertarkach i stanowiskach narzędziowych.
Każdy dodatkowy mechanizm obrotu lub pochylenia może jednak zmniejszać sztywność zestawu i zwiększać wysokość mocowania. Do ciężkiego frezowania zazwyczaj lepsze jest imadło stałe albo sztywny przyrząd kątowy.
Imadło krzyżowe pozwala ręcznie przesuwać detal w dwóch osiach. Nie zastępuje ono stołu dokładnej frezarki i najczęściej służy do lekkiego wiercenia lub prostych prac pozycjonujących.
Jak dobrać imadło do rodzaju obrabiarki?
Frezarka konwencjonalna
Na frezarce konwencjonalnej liczą się uniwersalność, łatwość ustawienia oraz możliwość użycia różnych szczęk. Zwykle dobrze sprawdza się imadło mechaniczne ze stałą bazą.
Warto zwrócić uwagę na:
- sposób mocowania do rowków teowych,
- możliwość ustawienia szczęki stałej równolegle do osi stołu,
- masę odpowiednią do nośności i wymiarów stołu,
- zakres rozwarcia,
- dostęp korby lub klucza.
Pionowe centrum obróbkowe CNC
W centrum CNC istotne są powtarzalność, szybkie przezbrojenie i możliwość dokładnego odtworzenia bazy. Imadło powinno być kompatybilne ze stołem, płytą rastrową lub systemem punktu zerowego.
Przy produkcji seryjnej warto rozważyć:
- imadła hydrauliczne lub pneumatyczne,
- system szybkiej wymiany szczęk,
- szczęki miękkie obrabiane pod detal,
- konstrukcje wielostanowiskowe,
- kontrolę obecności i prawidłowego zamocowania części.
Centrum 5-osiowe
Na maszynie 5-osiowej najważniejsze są dostępność detalu i ograniczenie przestrzeni kolizyjnej. Duże, klasyczne imadło może blokować narzędzie i wymuszać nadmierne wysunięcie z oprawki.
Należy sprawdzić:
- obrys imadła w pełnym zakresie ruchu osi obrotowych,
- położenie detalu względem środka obrotu,
- wysokość mocowania,
- możliwość obróbki pięciu stron,
- dostęp do śrub i elementów obsługowych,
- zachowanie zestawu w symulacji kolizji.
Szlifierka
Do szlifowania potrzebne jest imadło o bardzo dobrej jakości powierzchni bazowych i niewielkich odchyłkach geometrycznych. W niektórych zastosowaniach imadło może być mocowane na stole magnetycznym.
Siła zacisku nie powinna odkształcać cienkich detali. Ważna jest również czystość powierzchni — pojedyncze ziarno ścierne pod podstawą może istotnie zmienić ustawienie części.
Wiertarka
W przypadku wiertarki podstawową funkcją imadła jest uniemożliwienie obrotu i wyrwania przedmiotu przez wiertło. Imadło powinno być zamocowane do stołu, szczególnie przy większych średnicach, otworach przelotowych i ryzyku zakleszczenia narzędzia.
Trzymanie detalu lub niezabezpieczonego imadła ręką jest niebezpieczne.
Kluczowe parametry techniczne imadła
Szerokość szczęk
Szersze szczęki zapewniają większą powierzchnię podparcia, ale zwiększają gabaryty i masę imadła. Nie muszą być szersze od całego detalu, jeżeli przedmiot jest prawidłowo podparty, a obciążenia nie powodują jego obrotu.
Popularne szerokości szczęk mieszczą się orientacyjnie w zakresie od około 80 do 200 mm. Imadła miniaturowe i duże rozwiązania produkcyjne mogą wykraczać poza ten zakres.
Maksymalne rozwarcie
Rozwarcie należy dobierać nie tylko do nominalnej szerokości części. Trzeba uwzględnić także:
- grubość szczęk miękkich lub nakładek,
- płytki podporowe,
- naddatek półfabrykatu,
- tolerancje cięcia,
- miejsce potrzebne do wkładania i wyjmowania detalu.
Imadło o dużym rozwarciu nie zawsze jest lepsze. Dłuższy korpus zajmuje więcej stołu i może ograniczać ruch osi.
Siła zacisku
Siła zacisku musi przeciwdziałać przesuwaniu, obrotowi i unoszeniu części, ale nie może powodować niedopuszczalnych odkształceń.
Jej wymagana wartość zależy od:
- sił skrawania,
- kierunku działania obciążenia,
- współczynnika tarcia,
- powierzchni styku,
- położenia detalu względem szczęk,
- wysokości przyłożenia siły skrawania,
- liczby podpór,
- podatności materiału i geometrii części.
Nie należy utożsamiać momentu dokręcania z siłą zacisku. Zależność między nimi zależy od konstrukcji mechanizmu, tarcia, smarowania i zużycia. Wiarygodne przeliczenie powinno opierać się na danych producenta konkretnego imadła.
Dokładność geometryczna
Do najważniejszych parametrów należą:
- równoległość powierzchni szczęk do podstawy,
- prostopadłość szczęki stałej,
- płaskość podstawy,
- równoległość prowadnic,
- błąd centrowania w imadłach samocentrujących,
- unoszenie szczęki ruchomej podczas zaciskania.
Deklarowana dokładność imadła nie gwarantuje identycznej dokładności gotowego detalu. Na wynik wpływają również stan stołu, czystość powierzchni, geometria maszyny, temperatura, narzędzie, podparcie i sposób dokręcania.
Powtarzalność
Powtarzalność określa, jak podobne położenie można uzyskać przy kolejnych cyklach mocowania wykonywanych w takich samych warunkach.
Należy rozróżnić:
- powtarzalność zamocowania detalu w szczękach,
- powtarzalność ustawienia imadła na stole,
- powtarzalność systemu punktu zerowego,
- dokładność bezwzględną względem układu współrzędnych obrabiarki.
System może być bardzo powtarzalny, a jednocześnie mieć stałe przesunięcie, które trzeba zmierzyć i skompensować.
Sztywność i wysokość konstrukcji
Sztywność zależy od materiału, przekroju korpusu, długości prowadzenia i sposobu połączenia imadła ze stołem. Wysokie zamocowanie poprawia dostęp narzędzia, ale zwiększa ramię działania siły skrawania.
Im dalej punkt obróbki znajduje się od powierzchni stołu, tym większe mogą być momenty powodujące drgania lub obrót zestawu.
Masa imadła
Duża masa może tłumić część drgań, ale nie zastępuje sztywnego mocowania. Zbyt ciężkie imadło może ograniczyć dopuszczalne obciążenie stołu, utrudniać ręczne przezbrojenie oraz zwiększać bezwładność osi obrotowej.
Na stołach uchylno-obrotowych należy analizować nie tylko masę, lecz także położenie środka ciężkości całego zestawu.
Dobór siły mocowania do procesu
Najczęstszym błędem jest kierowanie się zasadą „im mocniej, tym lepiej”. W rzeczywistości siła powinna być wystarczająca, lecz nie nadmierna.
Uproszczona ocena zabezpieczenia przed przesunięciem
W prostym modelu, gdy detal jest utrzymywany głównie przez tarcie, można przyjąć zależność:
Fz ≥ S × Ft / μ
gdzie:
- Fz — wymagana siła normalna zacisku,
- Ft — składowa siły próbująca przesunąć detal,
- μ — efektywny współczynnik tarcia,
- S — współczynnik bezpieczeństwa.
To jedynie model wstępny. Nie uwzględnia on między innymi momentów, unoszenia detalu, ugięcia szczęk, zmiennego kontaktu, drgań ani uderzeń występujących podczas obróbki przerywanej.
W praktyce korzystniejsze jest takie zaprojektowanie mocowania, aby część sił skrawania przejmowały opory geometryczne, stopery i powierzchnie bazowe, a nie samo tarcie.
Kiedy potrzebna jest większa siła?
Większej siły może wymagać:
- frezowanie zgrubne,
- obróbka materiałów o dużej wytrzymałości,
- duża głębokość i szerokość skrawania,
- obróbka przerywana,
- mocowanie na małej powierzchni,
- wysoki detal tworzący duże ramię,
- niekorzystny kierunek wejścia narzędzia,
- użycie szczęk gładkich przy niskim tarciu.
Kiedy siłę należy ograniczyć?
Mniejsza, kontrolowana siła jest potrzebna przy obróbce:
- cienkich ścianek,
- profili i rur,
- tworzyw sztucznych,
- aluminium o niewielkim przekroju,
- odlewów o nieregularnej geometrii,
- elementów po obróbce cieplnej,
- części wymagających bardzo małych odchyłek kształtu.
Odkształcony podczas mocowania detal może zostać obrobiony poprawnie w stanie zaciśniętym, a po zwolnieniu powrócić do innego kształtu. Powoduje to błędy płaskości, równoległości, okrągłości lub wymiaru.
Szczęki do imadeł maszynowych
Szczęki mają bezpośredni kontakt z częścią, dlatego ich dobór wpływa na bezpieczeństwo, dostęp narzędzia i powtarzalność.
Szczęki twarde
Są trwałe i uniwersalne. Mogą mieć powierzchnię gładką, ryflowaną lub stopniowaną. Sprawdzają się przy półfabrykatach, które można stabilnie oprzeć na standardowych powierzchniach.
Ryflowanie zwiększa odporność na przesunięcie, ale może pozostawić ślady na detalu.
Szczęki miękkie
Szczęki miękkie wykonuje się najczęściej ze stali podatnej na obróbkę, aluminium lub tworzywa. Można wyfrezować w nich gniazdo odpowiadające geometrii konkretnego przedmiotu.
Zapewniają one:
- większą powierzchnię kontaktu,
- lepsze rozłożenie nacisku,
- powtarzalne pozycjonowanie,
- możliwość mocowania części okrągłych i nieregularnych,
- ograniczenie śladów na powierzchni.
Gniazdo należy obrabiać w warunkach możliwie zbliżonych do roboczego zacisku. W przeciwnym razie po zwolnieniu szczęk jego geometria może się zmienić.
Szczęki wgryzające się
Mają zęby lub ostre wkładki, które zagłębiają się w naddatek technologiczny. Umożliwiają mocowanie na niewielkiej wysokości, dlatego są popularne w obróbce 5-osiowej.
Powinny działać w obszarze, który zostanie później usunięty. Nie są odpowiednie dla gotowych powierzchni ani części, których nie można trwale oznaczyć.
Szczęki pryzmowe
Rowki w kształcie litery V stabilizują wałki, tuleje i inne części okrągłe. Przy mocowaniu należy kontrolować, czy detal opiera się symetrycznie i czy kierunek siły nie wypycha go z pryzmy.
Szczęki wahliwe i kompensacyjne
Dopasowują się do niewielkich różnic kształtu lub kąta powierzchni. Są przydatne przy odlewach, odkuwkach i detalach o mniej regularnej geometrii.
Nie eliminują jednak potrzeby prawidłowego bazowania. Ruchoma powierzchnia szczęki nie powinna tworzyć niekontrolowanego stopnia swobody.
Materiał i konstrukcja korpusu
Korpusy imadeł wykonuje się najczęściej z żeliwa, stali lub wysokowytrzymałych stopów.
Korpus żeliwny
Żeliwo dobrze tłumi drgania i pozwala uzyskać stabilną konstrukcję. Jest popularne w klasycznych imadłach frezarskich. Może być jednak bardziej wrażliwe na uderzenia niż stal.
Korpus stalowy
Stal umożliwia budowę sztywnych, kompaktowych korpusów o dużej wytrzymałości. Jest często stosowana w imadłach CNC, rozwiązaniach 5-osiowych i konstrukcjach modułowych.
Korpus aluminiowy
Aluminium ogranicza masę i ułatwia ręczną wymianę oprzyrządowania. Może sprawdzić się w lekkich zastosowaniach, lecz jego trwałość powierzchni roboczych i sztywność powinny być ocenione dla konkretnego procesu.
O przydatności imadła nie decyduje wyłącznie materiał. Równie ważne są geometria korpusu, obróbka cieplna, długość prowadnic, jakość wykonania i sposób przenoszenia obciążeń.
Bazowanie i montaż imadła na obrabiarce
Nawet precyzyjne imadło nie zapewni dobrego rezultatu, jeżeli zostanie zamontowane na zabrudzonym lub uszkodzonym stole.
Przygotowanie powierzchni
Przed montażem należy:
- usunąć wióry i zaschnięte chłodziwo,
- oczyścić podstawę imadła oraz stół,
- sprawdzić powierzchnie pod kątem zadziorów,
- usunąć wystające uszkodzenia kamieniem do gratowania,
- nałożyć lekką warstwę ochronną, jeżeli wymaga tego środowisko pracy,
- upewnić się, że śruby i elementy ustalające nie podpierają imadła w niekontrolowany sposób.
Nie należy usuwać materiału z powierzchni precyzyjnych przypadkowym pilnikiem lub agresywnym materiałem ściernym.
Ustawienie czujnikiem
W imadle stałobazowym czujnik prowadzi się zazwyczaj po szczęce nieruchomej lub przeznaczonej do tego powierzchni kontrolnej. Korekty wykonuje się delikatnie, a śruby mocujące dokręca stopniowo.
Po pełnym dokręceniu ustawienie należy sprawdzić ponownie. Naprężenia powstające podczas mocowania mogą zmienić pozycję korpusu.
Kamienie ustalające i rowki teowe
Kamienie ustalające pozwalają szybciej odtworzyć ustawienie imadła. Ich dokładność zależy od dopasowania do rowków stołu, zużycia powierzchni oraz jakości montażu.
Nie zawsze gwarantują dokładność wystarczającą do bezpośredniego rozpoczęcia obróbki. W procesach precyzyjnych pozycję warto potwierdzić pomiarem.
Płyty rastrowe i systemy punktu zerowego
Płyty z siatką otworów oraz systemy punktu zerowego skracają przezbrojenie i umożliwiają powtarzalne rozmieszczanie kilku imadeł.
Przy ich doborze trzeba uwzględnić:
- nośność,
- dopuszczalne momenty,
- wysokość całego zestawu,
- odporność na zanieczyszczenia,
- sposób czyszczenia gniazd,
- powtarzalność po wielu cyklach,
- możliwość automatycznej kontroli zaciśnięcia.
Prawidłowe bazowanie detalu w imadle
Klasyczny układ bazowania wykorzystuje zasadę 3–2–1:
- trzy punkty definiują główną płaszczyznę,
- dwa punkty ustalają kierunek boczny,
- jeden punkt ogranicza przesunięcie w ostatniej osi.
W praktyce funkcję punktów pełnią powierzchnie szczęk, równoległe podkładki, stopery i elementy podporowe.
Podkładki równoległe
Podkładki podnoszą detal i tworzą bazę względem podstawy imadła. Muszą być czyste, jednakowej wysokości i odpowiednio podparte.
Po wstępnym zaciśnięciu należy sprawdzić, czy detal rzeczywiście przylega do obu podkładek. Można to ocenić między innymi cienkim paskiem kontrolnym, czujnikiem lub metodą przewidzianą w instrukcji stanowiskowej.
Ograniczenie unoszenia detalu
Szczęka ruchoma może podczas zaciskania wywierać składową unoszącą. Ograniczają ją:
- mechanizmy ściągające szczękę w dół,
- właściwa geometria prowadnic,
- czyste i nasmarowane elementy ruchome,
- odpowiednie położenie punktu zacisku,
- właściwy sposób osadzania detalu.
Uderzanie w detal podczas dokręcania nie powinno zastępować prawidłowo działającego mechanizmu i procedury mocowania.
Stopery boczne
Stoper umożliwia powtarzalne ustawienie długości. Powinien kontaktować się z powierzchnią wystarczająco stabilną i nie może powodować przekoszenia części.
Trzeba także sprawdzić, czy wiór między stoperem a detalem nie zmieni pozycji kolejnego przedmiotu.
Imadło a obrabiany materiał
Stal i stal nierdzewna
Podczas obróbki stali często występują większe siły skrawania niż przy aluminium. Potrzebne są sztywne szczęki, stabilne podparcie i prawidłowy kierunek obciążenia.
Stal nierdzewna dodatkowo sprzyja powstawaniu długich wiórów, które mogą dostawać się pod detal i do mechanizmu imadła.
Aluminium
Aluminium jest stosunkowo łatwe w obróbce, ale podatne na wgniecenia i odkształcenia. Korzystne mogą być gładkie szczęki miękkie o dużej powierzchni kontaktu.
Przy cienkich częściach należy ograniczyć siłę zacisku i rozważyć obróbkę symetryczną oraz pozostawienie naddatku stabilizującego.
Tworzywa sztuczne
Tworzywa mogą pełzać, odkształcać się i zmieniać wymiar pod wpływem temperatury. Należy stosować umiarkowaną siłę oraz szczęki rozkładające nacisk na większej powierzchni.
Żeliwo
Żeliwo jest sztywne, ale może być kruche. Odlewy często mają nieregularne powierzchnie i lokalne nierówności. Zbyt punktowy nacisk może doprowadzić do pęknięcia albo niestabilnego podparcia.
Detale hartowane
Utwardzone powierzchnie mogą być odporne na zarysowanie, ale kruche i trudne do uchwycenia szczękami wgryzającymi się. W takich przypadkach stosuje się dokładne powierzchnie bazowe, wkładki o odpowiedniej twardości lub gniazda dopasowane do części.
Tabela decyzyjna: jakie imadło wybrać?
Zastosowanie | Zalecany typ imadła | Najważniejszy parametr | Preferowane szczęki | Główne ryzyko |
|---|---|---|---|---|
Prace jednostkowe na frezarce | Mechaniczne stałobazowe | Uniwersalność i rozwarcie | Twarde lub miękkie | Zmienna siła dokręcania |
Produkcja seryjna CNC | Hydrauliczne lub pneumatyczne | Powtarzalność cyklu | Miękkie profilowane | Brak kontroli prawidłowego zamknięcia |
Obróbka 5-osiowa | Kompaktowe lub samocentrujące | Dostęp narzędzia i mały obrys | Wgryzające się lub profilowane | Kolizja i zbyt mała głębokość chwytu |
Frezowanie zgrubne | Sztywne ze wzmacniaczem lub hydrauliczne | Siła zacisku i sztywność | Twarde, stopniowane | Przesunięcie lub wyrwanie detalu |
Szlifowanie | Imadło precyzyjne | Równoległość i płaskość | Gładkie | Błąd od zanieczyszczeń pod podstawą |
Cienkościenne aluminium | Precyzyjne z kontrolą siły | Ograniczenie odkształceń | Miękkie o dużej powierzchni | Sprężysty powrót po zwolnieniu |
Wałki i tuleje | Stałobazowe lub samocentrujące | Pewne ustalenie osi | Pryzmowe | Obrót albo wysunięcie części |
Odlewy i odkuwki | Imadło z kompensacją | Dopasowanie punktów styku | Wahliwe lub profilowane | Niestabilne podparcie |
Wiele detali na cykl | Wielostanowiskowe | Rozkład sił i liczba gniazd | Dedykowane | Nierówny zacisk przy różnych wymiarach |
Automatyzacja z robotem | Pneumatyczne lub hydrauliczne | Kontrola stanu zacisku | Dedykowane | Załadunek części w niewłaściwym położeniu |
Częste przezbrojenia | Modułowe z punktem zerowym | Czas i powtarzalność wymiany | Szybkowymienne | Zabrudzenie interfejsu bazującego |
Lekkie wiercenie | Imadło wiertarskie mocowane do stołu | Bezpieczeństwo | Standardowe | Obrót imadła po zakleszczeniu wiertła |
Jak porównać dwa modele imadeł?
Nie należy porównywać urządzeń wyłącznie na podstawie szerokości szczęk i ceny. Warto przygotować listę parametrów w tej samej konfiguracji.
Parametry konstrukcyjne
Porównaj:
- szerokość i wysokość szczęk,
- maksymalne i minimalne rozwarcie,
- długość, szerokość i wysokość korpusu,
- masę,
- materiał korpusu,
- sposób prowadzenia szczęki,
- możliwość odwracania lub wymiany szczęk.
Parametry użytkowe
Istotne są:
- maksymalna i zalecana siła zacisku,
- wymagany moment dokręcania,
- czas otwarcia i zamknięcia,
- dostępność regulacji siły,
- zakres obsługiwanych detali,
- podatność na gromadzenie wiórów,
- łatwość czyszczenia.
Parametry dokładności
Sprawdź osobno:
- równoległość,
- prostopadłość,
- płaskość podstawy,
- powtarzalność,
- błąd centrowania,
- stabilność parametrów po dłuższej eksploatacji.
Wartości powinny być porównywane przy takich samych warunkach pomiaru. Parametr podany bez informacji o sposobie badania może być mylący.
Koszt całkowity
Cena zakupu jest tylko częścią kosztu. Analiza powinna uwzględniać:
- dodatkowe szczęki,
- płyty bazowe i elementy montażowe,
- agregat hydrauliczny lub przygotowanie powietrza,
- czujniki,
- konserwację,
- części zamienne,
- czas przezbrojenia,
- czas ustawiania bazy,
- ryzyko braków i kolizji,
- koszt przestoju.
Droższe imadło może być bardziej opłacalne, jeżeli skraca każdy cykl lub eliminuje ponowne ustawianie bazy.
Liczby i parametry orientacyjne
Poniższe wartości pomagają zrozumieć skalę, ale nie zastępują danych konkretnego producenta ani obliczeń procesu.
- 1 kN siły odpowiada w przybliżeniu ciężarowi wywieranemu przez masę około 102 kg w ziemskim polu grawitacyjnym.
- 10 kN to około 1,02 tony-siły.
- Typowe szerokości szczęk uniwersalnych imadeł frezarskich wynoszą orientacyjnie 80–200 mm.
- Zakres rozwarcia popularnych modeli może wynosić około 80–300 mm, zależnie od konstrukcji i ustawienia szczęk.
- Siły zacisku w ręcznych i produkcyjnych imadłach mogą obejmować zakres od kilku do kilkudziesięciu kiloniutonów.
- 0,01 mm to 10 µm, a 0,005 mm to 5 µm.
- Deklarowana powtarzalność systemów precyzyjnego bazowania może sięgać kilku mikrometrów, ale wynik całego procesu zależy również od czystości, temperatury, zużycia i procedury obsługi.
- Dwukrotne zwiększenie wysokości działania tej samej siły może w uproszczeniu dwukrotnie zwiększyć moment obciążający mocowanie.
- W układzie bazowania 3–2–1 wykorzystuje się łącznie sześć punktów ograniczających sześć stopni swobody sztywnego detalu.
- Nawet bardzo mały wiór lub zadzior pod podstawą może wywołać błąd większy niż tolerancja precyzyjnej operacji.
Zakresy sił, dokładności i wymiarów różnią się między producentami. Wartości katalogowe należy zawsze odnosić do konkretnego modelu, konfiguracji szczęk oraz warunków pomiaru.
Najczęstsze błędy podczas doboru i eksploatacji
Dobór na podstawie maksymalnego rozwarcia
Duże rozwarcie nie gwarantuje stabilności. Długi detal może wymagać dodatkowego podparcia, dwóch imadeł albo specjalnego przyrządu.
Używanie maksymalnej siły w każdym procesie
Nadmierny zacisk zwiększa ryzyko odkształcenia części, zużycia śruby i uszkodzenia szczęk. Siłę należy dopasować do obciążenia.
Mocowanie na zbyt małej powierzchni bez przygotowania naddatku
Mała głębokość chwytu może być skuteczna, jeśli zastosowano odpowiednie szczęki i zaprojektowany występ technologiczny. Przypadkowe uchwycenie detalu za kilka milimetrów gładką szczęką jest ryzykowne.
Brak analizy momentu obrotowego
Detal może nie przesuwać się liniowo, ale nadal obracać się w szczękach. Jest to częste podczas obróbki daleko od punktu zacisku.
Opieranie części na wiórach
Wiór pod detalem lub podkładką zmienia bazę i może powodować przekoszenie. Przed każdym załadunkiem trzeba oczyścić powierzchnie kontaktowe.
Dokręcanie bez kontroli momentu
Różni operatorzy mogą uzyskiwać różne siły za pomocą tego samego klucza. W procesach wrażliwych warto zastosować klucz dynamometryczny, ogranicznik momentu lub kontrolowany napęd.
Ignorowanie zużycia szczęk i prowadnic
Zużycie może zwiększać unoszenie szczęki, luzy i błąd pozycjonowania. Kontrola okresowa powinna obejmować nie tylko powierzchnie zewnętrzne, ale również mechanizm zacisku.
Nieuwzględnianie kolizji
Model imadła, szczęk, śrub, stopera i detalu powinien znaleźć się w środowisku CAM lub systemie symulacji. Sam model korpusu nie wystarcza.
Mity dotyczące imadeł maszynowych
Mit: najcięższe imadło jest zawsze najsztywniejsze
Masa może pomagać w tłumieniu drgań, ale o sztywności decydują przede wszystkim geometria korpusu, prowadzenie szczęki i sposób montażu.
Mit: większa siła zawsze poprawia bezpieczeństwo
Po przekroczeniu potrzebnej wartości siła może odkształcić detal, przeciążyć mechanizm albo spowodować lokalne uszkodzenie powierzchni.
Mit: imadło samocentrujące nie wymaga pomiaru bazy
Imadło utrzymuje środek mechaniczny, lecz jego rzeczywiste położenie względem osi maszyny nadal trzeba ustalić i okresowo kontrolować.
Mit: szczęki miękkie służą tylko do delikatnych części
Odpowiednio zaprojektowane szczęki miękkie mogą również zapewniać bardzo stabilne mocowanie w produkcji seryjnej, ponieważ zwiększają powierzchnię kontaktu i ustalają geometrię.
Mit: dane katalogowe określają dokładność gotowego detalu
Parametry imadła opisują tylko jeden element całego układu technologicznego. Dokładność części zależy też od maszyny, narzędzia, temperatury, bazowania, pomiaru i strategii obróbki.
Wyjątki: kiedy wybrać inne rozwiązanie niż imadło?
Imadło warto zastąpić innym systemem, gdy:
- detal jest większy od powierzchni bezpiecznego podparcia,
- część ma nieregularny kształt bez odpowiednich baz,
- obrabiane są bardzo cienkie płyty,
- wymagany jest dostęp do całego obwodu,
- produkcja wielkoseryjna uzasadnia wykonanie przyrządu specjalnego,
- nie można pozostawić śladów mocowania,
- detal musi być zamocowany od wewnątrz,
- konieczne jest jednoczesne bazowanie wielu cech geometrycznych,
- obrabiany materiał jest ferromagnetyczny i operacja umożliwia użycie stołu magnetycznego,
- płaska, szczelna powierzchnia pozwala zastosować mocowanie podciśnieniowe.
Wybór powinien wynikać z analizy całego procesu, a nie z przyzwyczajenia operatora.
Konserwacja i kontrola imadła
Regularna obsługa wydłuża trwałość mechanizmu i pomaga utrzymać powtarzalność.
Codzienna obsługa
Po zakończeniu pracy należy:
- usunąć wióry,
- oczyścić powierzchnie szczęk,
- sprawdzić ruch szczęki,
- usunąć chłodziwo z miejsc, w których może zalegać,
- skontrolować widoczne uszkodzenia,
- zabezpieczyć powierzchnie narażone na korozję.
Nie należy wydmuchiwać wiórów w sposób, który wtłacza je do prowadnic, uszczelnień lub mechanizmu śrubowego.
Smarowanie
Rodzaj i częstotliwość smarowania powinny odpowiadać konstrukcji imadła. Nadmiar lepkiego środka może zatrzymywać drobne wióry i tworzyć pastę ścierną.
Kontrola okresowa
Okresowo należy sprawdzać:
- stan śruby i nakrętki,
- luzy prowadnic,
- unoszenie szczęki,
- równoległość powierzchni,
- stan uszczelek,
- przewody hydrauliczne i pneumatyczne,
- śruby mocujące,
- zużycie szczęk i wkładek,
- powtarzalność pozycjonowania.
Częstotliwość kontroli powinna zależeć od intensywności pracy, rodzaju chłodziwa, materiału obrabianego i wymaganej dokładności.
Jak przygotować specyfikację zakupową?
Przed wysłaniem zapytania ofertowego warto określić:
- rodzaj obrabiarki i wymiary stołu,
- maksymalną dopuszczalną masę oprzyrządowania,
- zakres wymiarów detali,
- materiały obrabiane,
- typ operacji i przewidywane siły skrawania,
- wymaganą dokładność oraz powtarzalność,
- planowaną liczbę cykli,
- oczekiwany czas przezbrojenia,
- rodzaj napędu,
- możliwość doprowadzenia hydrauliki lub pneumatyki,
- kompatybilność z systemem punktu zerowego,
- wymagane szczęki i stopery,
- potrzebę automatycznej kontroli zamknięcia,
- dostępność modeli 3D i danych do symulacji,
- wymagania dotyczące serwisu i części zamiennych.
Dobrze przygotowana specyfikacja ogranicza ryzyko zakupu imadła, które pasuje wymiarowo, ale nie spełnia wymagań procesu.
Tematy powiązane do rozwinięcia
Strona poświęcona imadłom maszynowym może pełnić funkcję huba prowadzącego do bardziej szczegółowych zagadnień:
- obliczanie siły mocowania detalu,
- szczęki miękkie i projektowanie gniazd,
- imadła samocentrujące do obróbki 5-osiowej,
- hydrauliczne systemy mocowania,
- systemy punktu zerowego,
- bazowanie detalu metodą 3–2–1,
- sposoby mocowania cienkościennych części,
- mocowanie wałków i elementów okrągłych,
- konserwacja oprzyrządowania CNC,
- analiza kolizji imadła w systemie CAM,
- automatyzacja załadunku obrabiarek,
- porównanie mocowania mechanicznego, magnetycznego i podciśnieniowego.
FAQ – najczęstsze pytania o imadła maszynowe
Jakie imadło wybrać do frezarki CNC?
Do uniwersalnej pracy odpowiednie jest sztywne imadło stałobazowe z wymiennymi szczękami. Przy produkcji seryjnej warto rozważyć napęd hydrauliczny lub pneumatyczny, a na centrum 5-osiowym — konstrukcję kompaktową albo samocentrującą.
Jak dobrać szerokość szczęk?
Szerokość powinna zapewniać stabilne podparcie detalu bez niepotrzebnego zajmowania przestrzeni stołu. Trzeba uwzględnić kierunek sił, długość części, możliwość jej obrotu oraz zastosowanie dodatkowych podpór.
Jaka siła zacisku jest potrzebna?
Zależy ona od sił skrawania, tarcia, geometrii i wysokości mocowania. Należy sprawdzić zarówno ryzyko przesunięcia, jak i obrotu oraz uniesienia części. Wynik powinien zawierać odpowiedni współczynnik bezpieczeństwa.
Czy można obliczyć siłę zacisku na podstawie momentu dokręcania?
Tylko wtedy, gdy znana jest charakterystyka konkretnego mechanizmu. Tarcie, skok śruby, przekładnia, smarowanie i zużycie mają istotny wpływ na wynik. Najlepiej korzystać z tabeli lub wykresu producenta.
Czy imadło samocentrujące jest dokładniejsze od stałobazowego?
Nie musi być dokładniejsze. Zapewnia inne zachowanie bazy — utrzymuje środek detalu przy zmianie jego szerokości. O wyborze powinien decydować sposób programowania i wymagana dokładność centrowania.
Kiedy warto stosować szczęki miękkie?
Gdy detal ma nietypowy kształt, łatwo go uszkodzić, wymaga dużej powierzchni styku albo ma być powtarzalnie bazowany w produkcji seryjnej.
Dlaczego detal unosi się podczas dokręcania?
Przyczyną może być geometria mechanizmu, luz prowadnic, zabrudzenie, niewłaściwe położenie części lub zużycie imadła. Pomagają mechanizmy ściągające szczękę w dół i prawidłowa procedura osadzania detalu.
Czy podkładki równoległe są zawsze konieczne?
Nie. Są potrzebne, gdy detal trzeba podnieść lub oprzeć na dokładnej bazie. Niektóre szczęki mają własne stopnie podporowe, a szczęki miękkie mogą zawierać obrobione gniazdo.
Czy dwa imadła można wykorzystać do mocowania jednego długiego detalu?
Tak, ale oba muszą być ustawione współosiowo i na odpowiedniej wysokości. Należy unikać wymuszania położenia części przez niezgodnie ustawione szczęki, ponieważ może to ją odkształcić.
Jak często kontrolować dokładność imadła?
Częstotliwość zależy od intensywności eksploatacji i wymagań procesu. Kontrolę warto wykonać po kolizji, zmianie szczęk, przeniesieniu na inną maszynę, zauważeniu luzu lub pogorszeniu wyników obróbki.
Czy imadło trzeba przykręcać do stołu wiertarki?
Tak. Zakleszczone wiertło może gwałtownie obrócić detal wraz z niezabezpieczonym imadłem. Stabilne zamocowanie jest podstawowym warunkiem bezpieczeństwa.
Co jest ważniejsze: dokładność czy powtarzalność?
Zależy to od procesu. W produkcji seryjnej szczególnie ważna jest powtarzalność, ponieważ stałe przesunięcie można często zmierzyć i skompensować. W operacjach narzędziowych i pomiarowych istotna jest również dokładność bezwzględna.
Podsumowanie
Odpowiednie imadło maszynowe powinno być dobierane do całego procesu: obrabiarki, geometrii części, materiału, kierunku sił skrawania, wymaganej dokładności, wielkości serii i sposobu przezbrajania. Sama szerokość szczęk lub maksymalna siła zacisku nie wystarczą do podjęcia dobrej decyzji.
W produkcji jednostkowej najczęściej liczy się uniwersalność imadła mechanicznego. W produkcji seryjnej większe znaczenie mają kontrolowana siła, automatyzacja i szybka wymiana detali. Obróbka 5-osiowa wymaga natomiast małego obrysu, dobrego dostępu narzędzia i świadomego projektowania obszaru chwytu.
Najbezpieczniejsze i najbardziej precyzyjne mocowanie powstaje wtedy, gdy siły skrawania są przejmowane nie tylko przez tarcie, ale również przez prawidłowo rozmieszczone bazy, stopery i podpory. Ostateczny wybór warto potwierdzić obliczeniami, symulacją kolizji oraz próbą technologiczną w rzeczywistych warunkach.
 4 comments
